

резцы с призматическим хвостовиков (рисунок 1 а) на станках общего назначения, а так же прутковых автоматах при обработке наружных поверхностей вращения, либо обработки отверстий больших диаметров;
резцы с цилиндрическим хвостовиком (Рисунок 1 б) при растачивании внутренних поверхностей;
резцовые вставки ISO 5611 (Рисунок 1 в) в составе специального и комбинированного многолезвийного инструмента;
карусельные головки (Рисунок 1 г) при обработке наружных поверхностей на карусельных станках и станках тяжёлых серий;
модульные системы: Capto, HSK A, КМ и другие (Рисунок 1 д) для токарно-фрезерных операций на карусельных станках и токарно-фрезерных обрабатывающих центрах
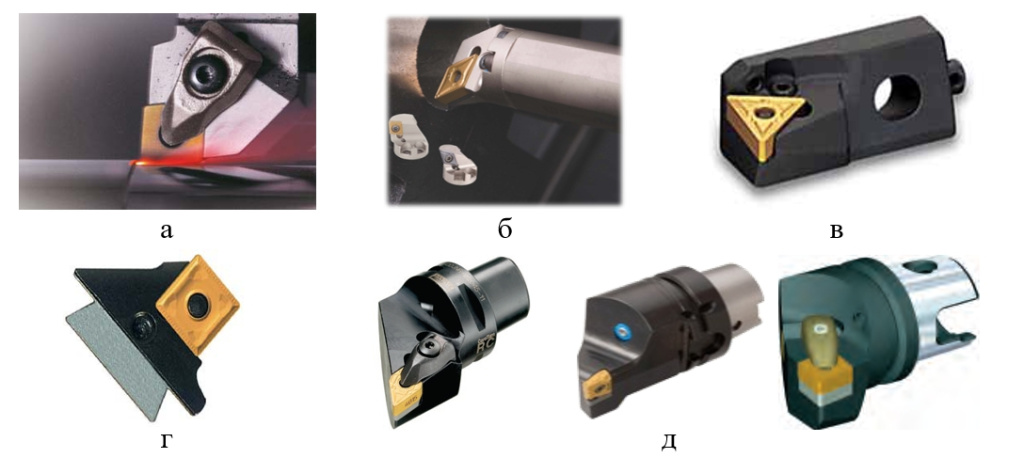
Рисунок 1 –Резцы для наружного точения и растачивания
Резцы для отрезки и нарезания канавок
Для прорезки канавок и обработки сложных фасонных поверхностей вращения применяют отрезные резцы.
Наиболее представительные из которых представлены на рисунке 2:
а – отрезной блок, для отрезки изделий большого диаметра;
б – резец для прорезания небольших канавок;
в – резец для нарезания торцевых канавок;
г – расточной резец для прорезания внутренних канавок и фасонного точения;
д – резцы для мелкоразмерной внутренней обработки;
е – фасонные резцы.
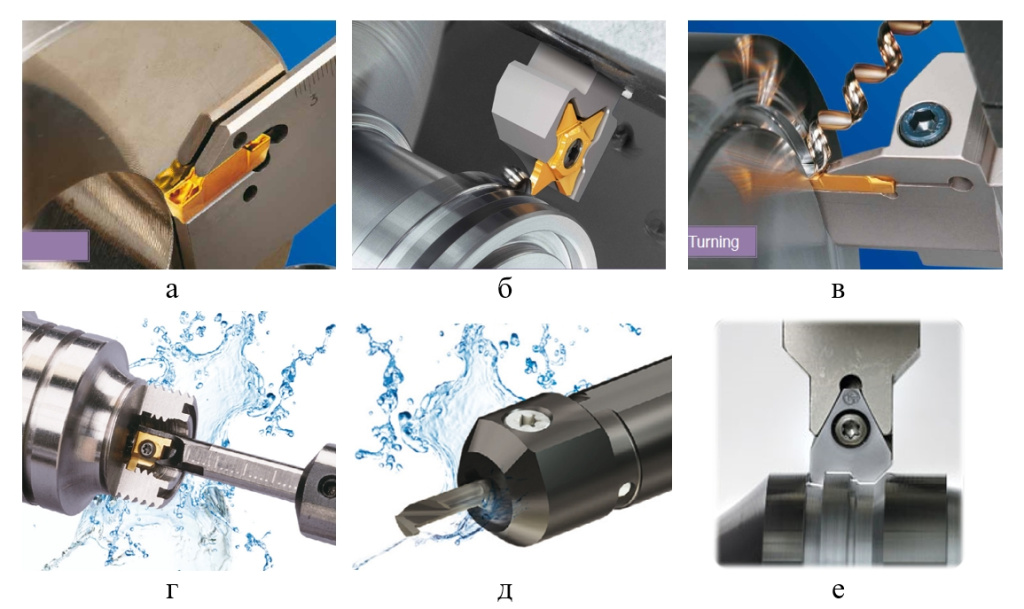
Рисунок 2 – Резцы отрезные, канавочные
Резцы для нарезания резьб
Резьботочение - наиболее широко распространённый способ формирования резьбовых поверхностей на токарных станках. Реже применяются метчики, резьбофрезы и накатные ролики.
Примеры резьбовых резцов изображены на рисунке 3:а – резец для нарезания наружных резьб с шагом однозаходной резьбы 0,1 -6 мм;
б – резец для нарезания резьбы с шагом до 24 мм;
в – микро резец для нарезания резьб малого диаметра (более 3,2 мм);
г – резьбовой резец для нарезания внутренних резьб общего назначения.
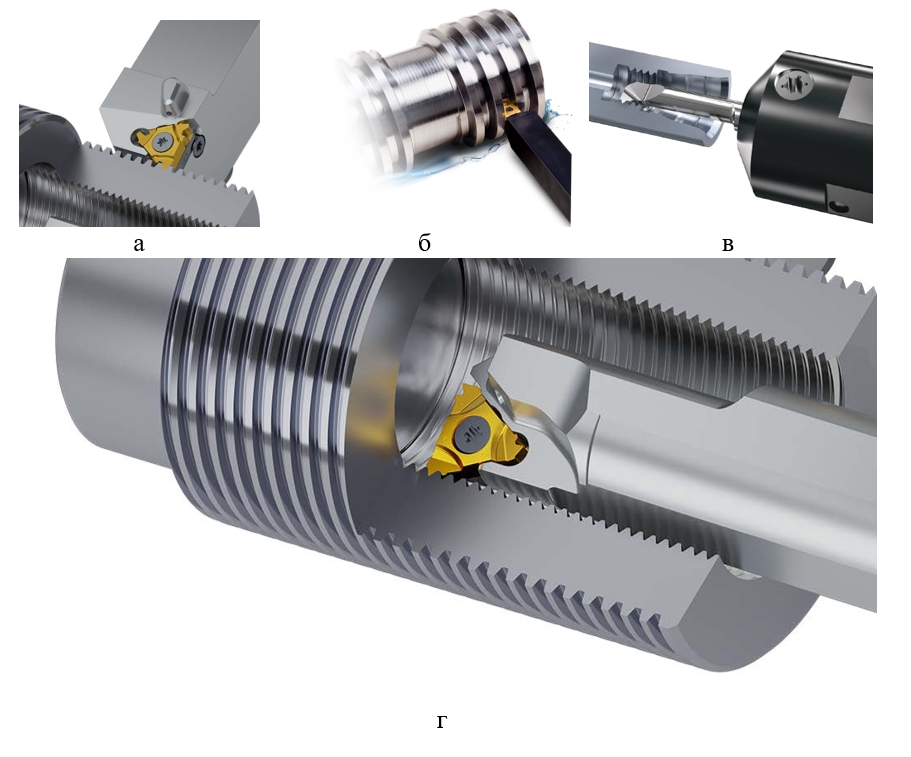
Рисунок 3 – Резьбовые резцы
Многофункциональные инструменты
Многофункциональные инструменты — это режущие инструменты, которые позволяют выполнять несколько операций без замены оснастки. Например, один инструмент может использоваться для сверления, точения, растачивания или обработки отдельных поверхностей.
В единичном производстве достаточное широкое распространение получили многофункциональные инструменты: на станках общего назначения по типу сверло резец (рисунок 4 а) и комбинированные на токарно-карусельных станках и токарно-фрезерных обрабатывающих центрах (рисунок 4 б).
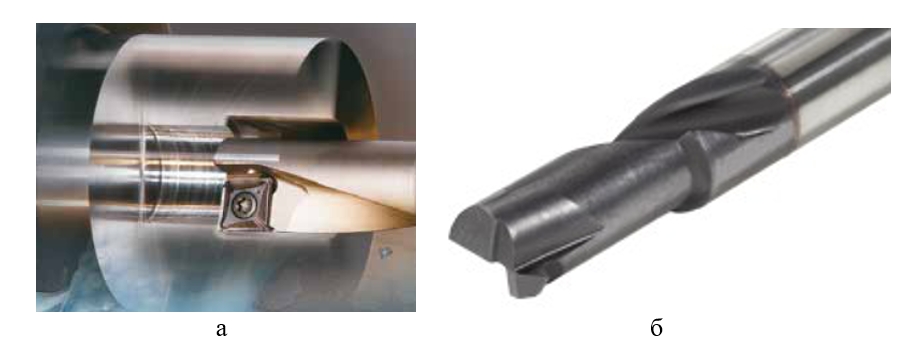
Рисунок 4 – Многофункциональные РИ
Свёрла
Для сверления отверстий малого диаметра (до Ø6 мм) наиболее распространены монолитные быстрорежущие и твёрдосплавные сверла (рисунок 5 а);
при обработке отверстий Ø6…14 на современных станках широко применяются свёрла со сменными сверлильными головками (рисунок 5 б);
для сверления отверстий от Ø12,5 до Ø100 мм могут применятся свёрла со сменными пластинами различных конструкций (рисунок 5 в);
для сверления неглубоких сквозных отверстий Ø80 и более могут использованы свёрла кольцевого сверления (рисунок 5 г);
для обработки глубоких отверстий применяются ружейные сверла в том числе с СМП (рисунок 5 д), а так же эжекторные свёрла при использовании специальной оснастки (рисунок 5 е).
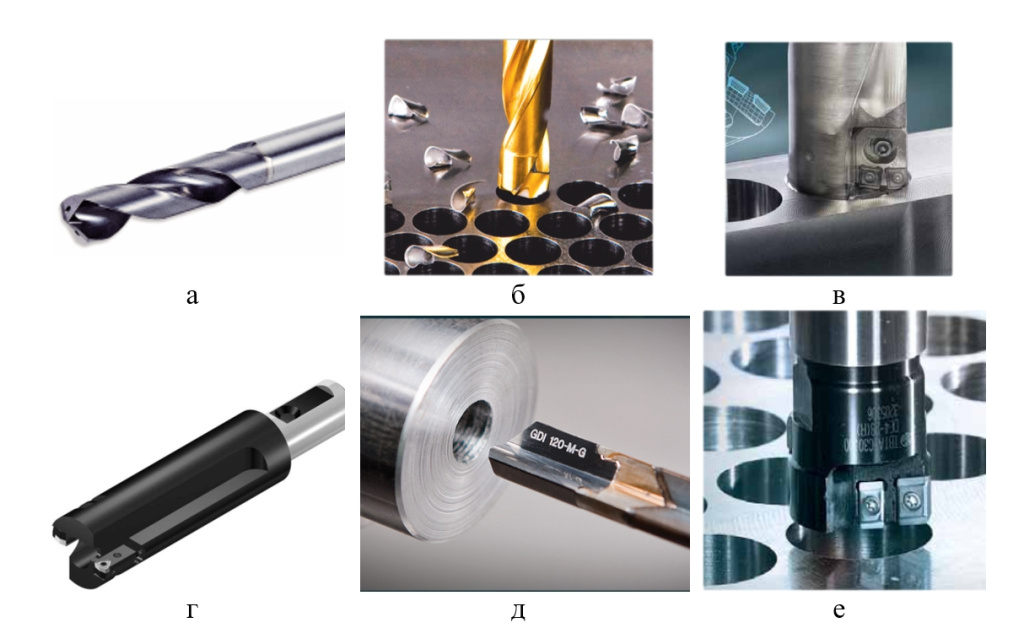
Рисунок 5 – Свёрла
Метчики
Для нарезания резьбы помимо резцов на токарных станках могут применяться метчики (рисунок 6). Чаще всего метчики необходимо использовать совместно со специальной оснасткой, обеспечивающей осевую компенсацию, при этом рабочая подача не обязательно совпадает с номинальным значением шага резьбы.
Тем не менее на достаточно точных современных токарных станках возможно нарезание резьбы по «жёсткому циклу» (без осевой компенсации). Современные метчики изготавливают из быстрорежущих сталей, в том числе порошковых, а также твёрдого сплава. По конструктивному исполнению встречаются следующие исполнения: с прямыми и спиральными стружечными канавками, внутренним подводом СОТС и без, режущими и бесстружечные, с нормальными и расположенными в шахматном порядке зубьями.
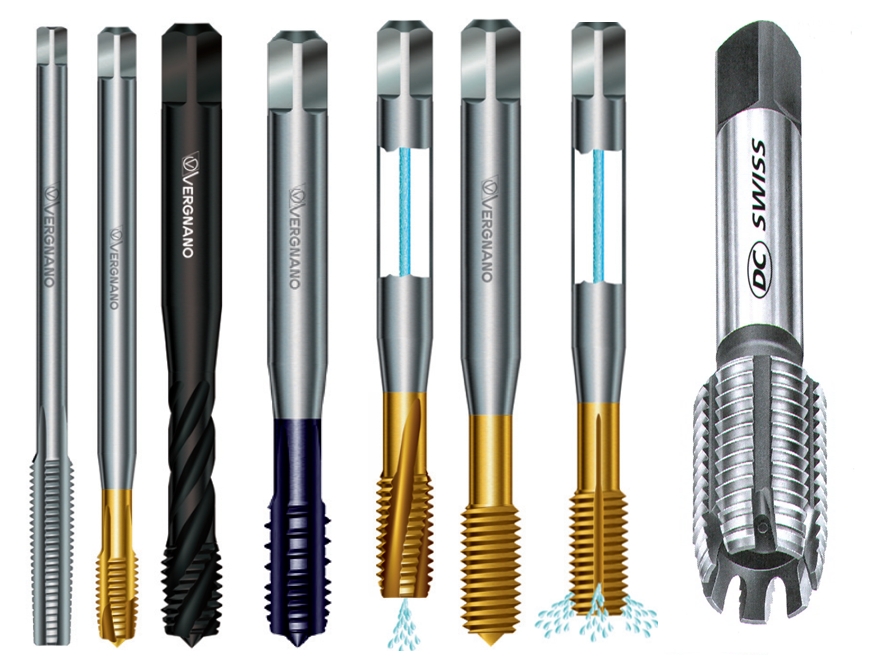
Рисунок 6 - Метчики
Развёртки, зенковки
При обработке на токарных станках развёртывание не получило широкого применения.
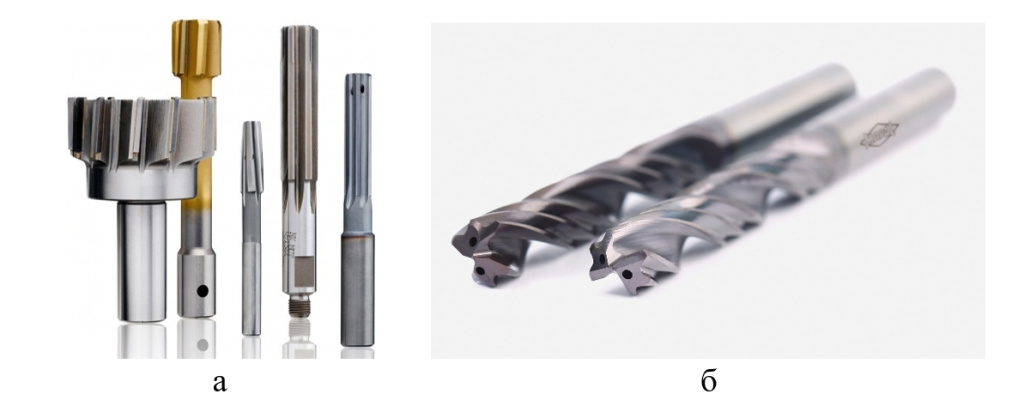
Рисунок 7 - Развёртки
Фрезы
На токарных станках фрезерование наиболее часто применяется при обработке шпоночных пазов, лысок, а так же сложно профильных поверхностей.
Одной из особенностей фрезерования на токарных станках является относительно небольшая мощность, не высокие частоты вращения и жёсткость фрезерного шпинделя. В связи с этим наибольшее распространение получили монолитные твёрдосплавные фрезы со спиральным зубов, имеющие меньшую склонность к вибрациям.
На токарно-фрезерных станках лёгких серий могут применятся исключительно монолитные фрезы (рисунок 8 а), либо их аналоги с СМП (8 б). Насадные фрезы (рисунок 8 в) на токарных станках применяются значительно реже инструментов других групп.
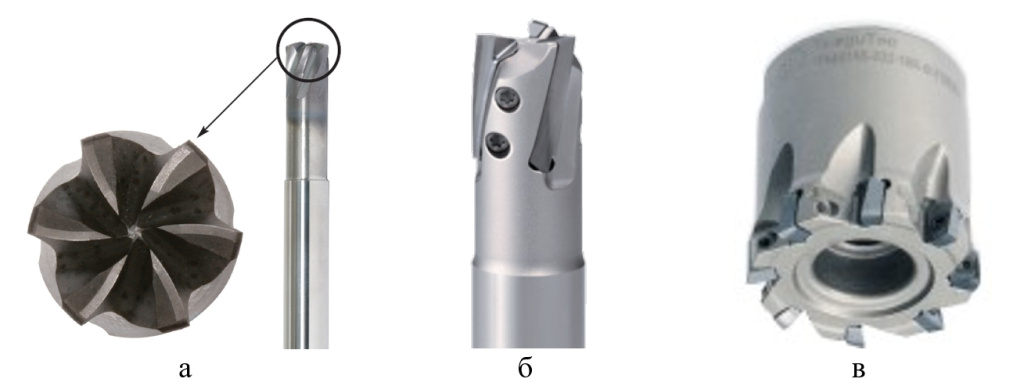
Рисунок 8 - Фрезы
Накатные ролики
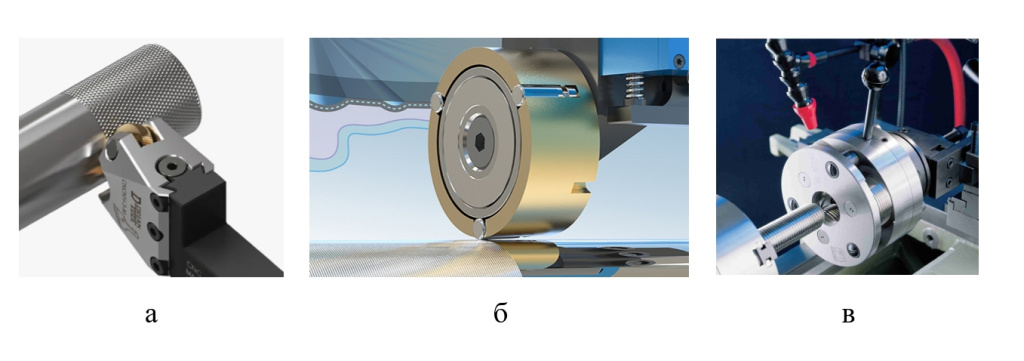
Рисунок 9 – Накатной инструмент
Заключение
Режущий инструмент играет важную роль в процессе металлообработки. Грамотный подбор оснастки обеспечивает точность и эффективность работы. Знание классификации и материалов, из которых изготавливаются инструменты, помогает сделать правильный выбор и повысить производительность труда.