

Токарные резцы являются незаменимым инструментом для точной обработки металлических заготовок. Их основное назначение заключается в придании изделию необходимой формы, размеров и доведения его поверхности до нужного качества. Такие инструменты используются для выполнения разнообразных задач.
В статье рассмотрим конструкции токарных резцов, их геометрию и разновидности. Расскажем, как подобрать подходящий инструмент для конкретных задач.
В статье рассмотрим конструкции токарных резцов, их геометрию и разновидности. Расскажем, как подобрать подходящий инструмент для конкретных задач.
Конструкция резца
Токарный резец — это основной режущий инструмент, используемый на токарных станках для обработки металлических заготовок. Его ключевые части:
- Державка. Этот элемент инструмента предназначен для крепления напайной или сменной пластины в зоне резания и устанавливается в резцедержателе.
- Токарная пластина. Это режущая часть, которая непосредственно контактирует с заготовкой. Пластина имеет несколько поверхностей и кромок, отвечающих за обработку металла.
Резец токарного станка должен быть устойчивым к износу, вибрациям и тепловым нагрузкам.
Геометрия инструмента напрямую влияет на точность обработки и качество поверхности заготовки.
Поверхности
Пластина токарного резца состоит из нескольких основных поверхностей, каждая из которых выполняет свою функцию в процессе обработки металла:
- Передняя поверхность
Это та часть пластины, по которой сходит стружка во время резания. Правильная геометрия передней поверхности помогает эффективно отводить стружку и предотвращать ее налипание. Современные производители изготавливают специальные конструкции передних поверхностей — стружколомы, при правильном выборе которых, можно добиться отличной производительности при обработке металлов точением. - Главная задняя поверхность
Обращена к обрабатываемой поверхности детали. Ее задача — минимизировать трение между резцом и заготовкой, что позволяет сохранить качество обработки. Угол задней поверхности влияет на получаемую шероховатость изделия. Чем острее пластина, тем лучше шероховатость, но тем самым пластина становится более уязвима к скалываниям. - Вспомогательная задняя поверхность
Располагается рядом с основной задней плоскостью и помогает обрабатывать переходные участки или изделия сложных форм. - Плоскость резания
Пересекает главную режущую кромку резца. Ее роль заключается в том, чтобы задавать направление резания и обеспечивать точность обработки.
Углы резца
Каждый угол выполняет свою функцию, обеспечивая оптимальное взаимодействие инструмента с заготовкой:
- Передний (γ). Это угол между передней поверхностью и линией, перпендикулярной обрабатываемой плоскости. Его задача — облегчить процесс резания, обеспечивая эффективный сход стружки. Чем больше передний угол, тем легче стружка отделяется от заготовки. Однако его чрезмерное увеличение может привести к снижению прочности пластины.
- Задний (α). Угол располагается между задней поверхностью резца и обрабатываемой плоскостью. Его основная роль — минимизировать трение между резцом и деталью. Это снижает износ режущей кромки и улучшает теплоотвод. Различают 2 основных типа пластин: негативные и позитивные. У негативных пластин задний угол равен 0, тем самым обеспечивая превосходную стойкость и большой припуск при черновой обработке с ударом, но снижает качество поверхности, за счет трения задней поверхности о заготовку.
Позитивные пластины обладают задним углом в 5-8 градусов и обеспечивают качество поверхности при точении вплоть до 1.6 Ra, но уязвимы к ударной обработке. Поэтому для оптимальной токарной обработки рекомендуется обрабатывать заготовку 2 пластинами — сначала негативными, с целью снятия большого припуска, затем позитивными для получения требуемого качества поверхности. - Угол заострения (β). Это угол между передней и главной задней поверхностями. Он отвечает за прочность режущей кромки и остроту резания.
- Угол резания (δ). Определяется как сумма углов заднего (α) и заострения (β). Он влияет на глубину и легкость проникновения инструмента в металл.
- Угол наклона режущей кромки (λ). Этот угол задает направление схода стружки. Положительные значения (λ > 0) способствуют легкому отводу стружки, а отрицательные (λ < 0) применяются для финишной обработки.
Каждый из этих углов должен быть подобран с учетом типа, материала заготовки, режима резания и требований к качеству обработки. Совокупность углов позволяет обеспечить высокую точность операций, продлить срок службы инструмента и минимизировать затраты на его обслуживание.
Классификация резцов по металлу
Токарные резцы различаются по форме головок, конструкции, направлению резания и точности операций. Рассмотрим каждую классификацию подробнее.
По форме головок
По этой классификации существуют следующие типы токарных резцов:
- Прямые — головка и державка расположены на одной оси. Такие резцы применяются для наружной обработки цилиндрических поверхностей.
- Отогнутые — головка расположена под углом к державке. Инструменты этого типа используются для снятия фасок и торцевания.
- Упорные отогнутые — предназначены для обработки поверхности заготовки вдоль оси. Токарные резцы этого типа позволяют снимать максимально количество лишнего металла за проход.
- Фасонные — используются для обработки поверхностей со сложной геометрией. Зачастую такие резцы изготавливаются индивидуально под конкретную деталь.
По конструкции
По конструкции можно выделить следующие типы токарных резцов:
- Цельные
У таких резцов головка и державка изготавливаются из одного материала, как правило, легированной или инструментальной стали. Обладают высокой прочностью, но ограничены по применению. - С напайными пластинами
Режущая часть этого типа инструментов выполнена из твердого сплава — ВК8, Т5К10 и Т5К6. - Сборные
Универсальные токарные резцы, в которых можно менять твердосплавные пластины без снятия режущего инструмента.
По направлению резания
По этому признаку резцы делятся на:
- Правые — движение осуществляется справа налево. Это наиболее популярный тип токарных резцов.
- Левые — движение производится слева направо.
По точности операций
По этой классификации резцы делятся на следующие типы:
- Черновые
Такие изделия используются для грубой обработки со снятием большого объема металла. - Получистовые
Резцы этого типа обеспечивают среднюю точность обработки. - Чистовые
Такие инструменты используются для доводки поверхности до нужного качества. - Специальные
Резцы применяются для прецизионной обработки заготовок, с точностью до микрон.
Виды токарных резцов по металлу и их предназначение
Это основная классификация. Согласно ей существует 8 типов токарных резцов.
Проходные
Резцы этого типа используются для обработки наружных цилиндрических поверхностей. Проходные инструменты подразделяются на несколько подтипов.
Прямые
Резцы с соосной головкой и державкой. Применяются для точной обработки наружных поверхностей.
Отогнутые
Такие резцы обеспечивают удобство при торцевании и снятии фасок.
Упорные отогнутые
Эффективны при обработке цилиндрических заготовок с уступами.
Подрезные
Резцы этого типа отличаются от проходных режущей пластиной, которая имеет треугольную форму. Такие инструменты используются для формирования ступенчатых профилей, подрезания буртиков и торцов.
Отрезные
Второе название этих инструментов — канавочные. Основная задача таких резцов заключается в отделении от заготовки определенной части и прорезание канавок и пазов. Конструкция отрезных инструментов состоит из тонкой державки с напаянной твердосплавной пластиной.
Резьбовые
С помощью таких резцов можно выполнять внутреннюю и внешнюю резьбу.
Для наружной резьбы
Такие инструменты имеют прямую форму и копьевидную головку. Они используются для нарезания резьбы на внешней поверхности заготовок.
Для внутренней резьбы
Токарные резцы этого типа имеют изогнутую форму. Предназначены для обработки резьбы внутри технологических отверстий большого диаметра.
Расточные
Такие резцы используются для обработки глухих и сквозных отверстий. Инструменты отличаются малой жесткостью, поэтому ими невозможно за раз снять стружку значительного сечения.
Для глухих отверстий
Токарные резцы этого типа отличаются изогнутой головкой треугольной формы и удлиненной державкой. Это позволяет использовать инструмент для работы в глубоких и труднодоступных местах.
Для сквозных отверстий
Такие резцы применяются после сверления для растачивания отверстий. Они позволяют снимать слой материала равный показателю отгиба своей основной части.
Сборные
Универсальный тип, который отличается модульной конструкцией. Особенностью таких резцов является возможность замены режущих элементов, что значительно расширяет их функциональность. В конструкции предусмотрены специальные зажимы — болтовые, винтовые или более сложные фиксаторы, позволяющие легко менять пластины и адаптировать инструмент под разные задачи.
Материал рабочей части
Выбор материала для рабочей части токарного резца напрямую влияет на его теплоустойчивость, долговечность и способность выдерживать ударные нагрузки.
Легированная сталь
К преимуществам этого материала относится:
- Высокая износостойкость.
- Устойчивость к коррозии благодаря содержанию легирующих элементов, таких как хром, никель и ванадий.
- Хорошая прочность при умеренных температурах.
Ограничения:
- Подходит только для работы на низких скоростях.
- Быстро теряет режущие свойства при перегреве выше 200–300 °C.
Резцы из легированной стали могут использоваться для черновой обработки мягких металлов или заготовок, где не требуется высокая скорость резания.
Инструментальная сталь
Преимущества резцов, изготовленных из инструментальной стали:
- Легкость заточки.
- Высокая твердость.
- Хорошая износостойкость при интенсивной эксплуатации.
- Возможность работы на средних скоростях резания.
Ограничения:
- Менее твердые по сравнению с твердыми сплавами.
- Подвержены коррозии при неправильном хранении.
- Не подходят для работы на высоких скоростях.
- Перегреваются и утрачивают свои свойства при 200º С.
Резцы из инструментальной стали могут использоваться для создания резьбы на заготовках из стали, чугуна, цветных металлов. Инструменты подходят для получистовой и чистовой обработки деталей с повышенными требованиями к точности.
Твердые сплавы
Резцы из твердосплавных материалов обладают значительно более высокой износостойкостью по сравнению с инструментальной и легированной сталью. Они подходят для черновой и чистовой обработки всех видов поверхностей, включая твердые и каленые материалы.
Существуют следующие типы твердых сплавов:
- Однокарбидные
Основу составляют карбид вольфрама и кобальт. Эти сплавы обладают высокой твердостью и используются для обработки хрупких материалов. - Двухкарбидные
Включают карбиды вольфрама и титана, а в качестве связующего компонента используется кобальт. Такие материалы устойчивы к нагреванию, окислению и ударным нагрузкам. Инструменты из двухкарбидных сплавов сохраняют свои свойства даже при высоких скоростях резания. - Трехкарбидные
Содержат карбиды вольфрама, титана и тантала. Эти сплавы отличаются повышенной твердостью и стойкостью. - Металлокерамика
Этот материал износостоек и сохраняет свои свойства при нагревании до 800–900 °C.
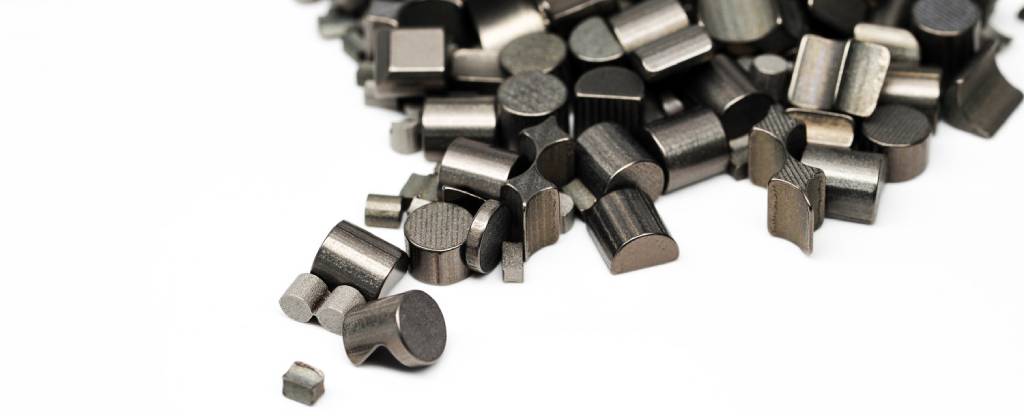
Преимущества резцов из твердых сплавов:
- Повышенная твердость и устойчивость к износу.
- Сохранение режущих свойств при температурах до 900 °C.
- Применимость для работы на высоких скоростях и с твердыми материалами.
Ограничения:
- Высокая стоимость по сравнению с другими материалами.
Заточка
Заточка токарных резцов — это важный процесс, который поддерживает режущий инструмент в рабочем состоянии и продлевает срок его службы.
Первичная заточка проводится на заводе-изготовителе, где задаются правильные углы и профиль кромок. Однако в процессе эксплуатации резец изнашивается. В этом случае требуется его повторная заточка.
Когда требуется заточить режущий инструмент
Признаки износа резца, указывающие на необходимость заточки:
- Изменение цвета стружки.
- Ухудшение качества обработанной поверхности.
- Искры, свист, шум и вибрация во время резания.
- Появление сколов и зазубрин на режущей кромке.
Общие правила выполнения
Заточка инструмента производится на специализированном шлифовальном станке. В зависимости от материала резца используются разные виды абразивных кругов:
- Для твердосплавных материалов — круг из электрокорунда.
- Для быстрорежущей стали — круг из зеленого карбида.
Этапы заточки:
- Резец устанавливают на подручник и прижимают к вращающемуся кругу.
- Перемещают инструмент вдоль круга для получения ровной поверхности.
- Главная и вспомогательная кромки скругляются для снижения риска появления микротрещин.
Рекомендации:
- Зазор между подручником и кругом не должен превышать 3 мм.
- Для предотвращения перегрева резца стоит использовать воду для охлаждения.
- После заточки нужно выполнить доводку на алмазных (для твердосплавных материалов) или эльборовых (для быстрорежущей стали) кругах.
Контроль углов осуществляется с использованием специальных шаблонов. Соблюдение этих рекомендаций позволяет обеспечить высокую точность обработки и продлить срок службы инструмента.
Рекомендации по подбору резца
При выборе токарного резца нужно учитывать ряд факторов, среди которых:
- Материал заготовки — сталь, чугун, цветной металл.
- Тип обработки — черновая, получистовая или чистовая.
- Требуемая точность и чистоты обработки.
- Режимы резания.