

Динамичное развитие технологических способов обработки металлов остро поставило вопрос о рациональности использования инструментальных материалов, их экономической и экологической ценности. Помимо этого, массовый характер стремительно развивающихся производств, потребовал оперативного решения данных проблем.
Внедрение в производство таких инструментов помогло решить следующие проблемы:
- Рационализация трудового времени оператора станка
Время, затрачиваемое оператором на работу с инструментом, значительно сократилось за счет изменения принципа работы с инструментом.
Ранее, инструмент требовал пайки, перезатачивания, проверки на измерительном оборудовании и все эти действия были цикличны, так как для многих марок обрабатываемых материалов применялся один режущий инструмент.
На данный момент, конструкция инструмента требует только замены режущей пластины на новую или разворота на неиспользованную грань.
В настоящее время задача по подбору геометрии и сплавов возложена между технологом производства и поставщиком металлорежущего инструмента, а не на операторе станка.
- Повышение производительности
При грамотном подборе металлорежущего инструмента для обрабатываемой поверхности, увеличилось время жизненного цикла инструмента.
Это стало возможным благодаря комбинации современных покрытий и сплавов, используемые при изготовлении сменных многогранных пластин, а также из-за экономии времени на замену металлорежущего инструмента.
- Качество получаемых изделий
Из-за того, что сменные многогранные пластины проходят строгий контроль качества при производстве, минимизируется вероятность изготовления некачественных деталей по причине бракованного режущего инструмента. - Унификация и взаимозаменяемость
Большинство технологических решений в области быстросменного металлорежущего инструмента создано по единому стандарту ISO 1832, который пересматривается и дополняется каждые 5 лет.
Данный стандарт предусматривает единую классификацию геометрических параметров и размерных характеристик быстросменного металлорежущего инструмента, что дает возможность многим производителям металлорежущих инструментов изготавливать идентичную и взаимозаменяемую продукцию по геометрическим параметрам.
- Экономическая составляющая
Прогнозируемый износ режущего инструмента позволяет без особой сложности спрогнозировать бюджет производства с учетом нормы на каждую изготавливаемую деталь.
Простая в изготовлении конструкция сменных пластин и развитая конкурентоспособность производителей металлорежущего инструмента, позволяет находить оптимальные для производства решения в соотношении цена/качество.
- Экологическая перспектива
Изменение конструкции металлорежущего инструмента позволило контролировать расход сырьевого состава для производства режущих пластин и корпусов.
Такое решение благоприятно влияет на расход вольфрамового, титанового и танталового сырья и уменьшает выработку рудников, тем самым уменьшая потребление и повышая полезное применение.
Новая система идентификации сменного инструмента подразумевает собой переход от привычной системы названий резцов , по типу «Правый отогнутый, проходной» и т.д., к ISO системе, где в комбинации символов заложена применимость, форма, тип пластины, геометрические размеры того или иного инструмента (рис. 1).
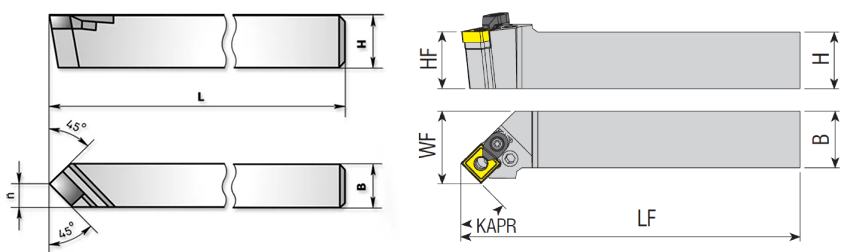
Рисунок 1. Эскизы резцов: Слева – Проходной ГОСТ, справа PSSNR ISO
Стандарт ISO подразумевает собой конструктивные и геометрические параметры , благодаря которым, инструмент от разных производителей, в большинстве случаев, взаимозаменяем. На примере каталога турецкого производителя корпусного инструмента AKKO, рассмотрим систему обозначения токарных державок под СМП (рис. 2).
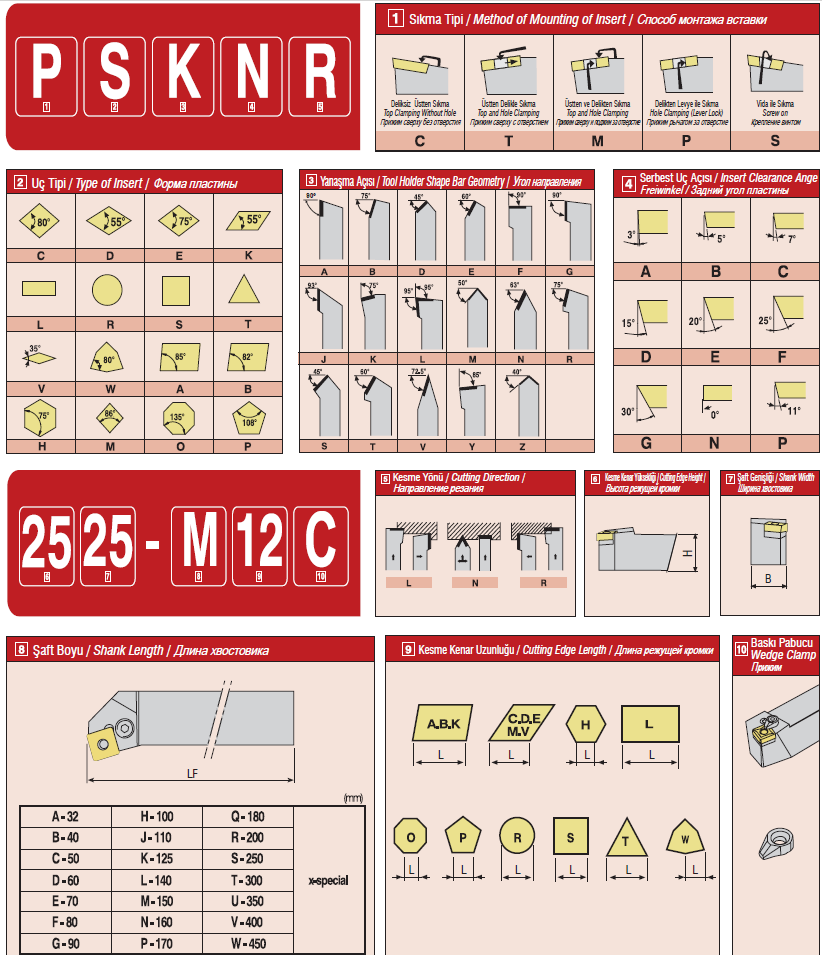
Рисунок 2. Система обозначения токарных державок по ISO стандарту от производителя AKKO
Способ крепления пластины
Существует несколько способов закрепления режущей пластины на державке (рис.3):
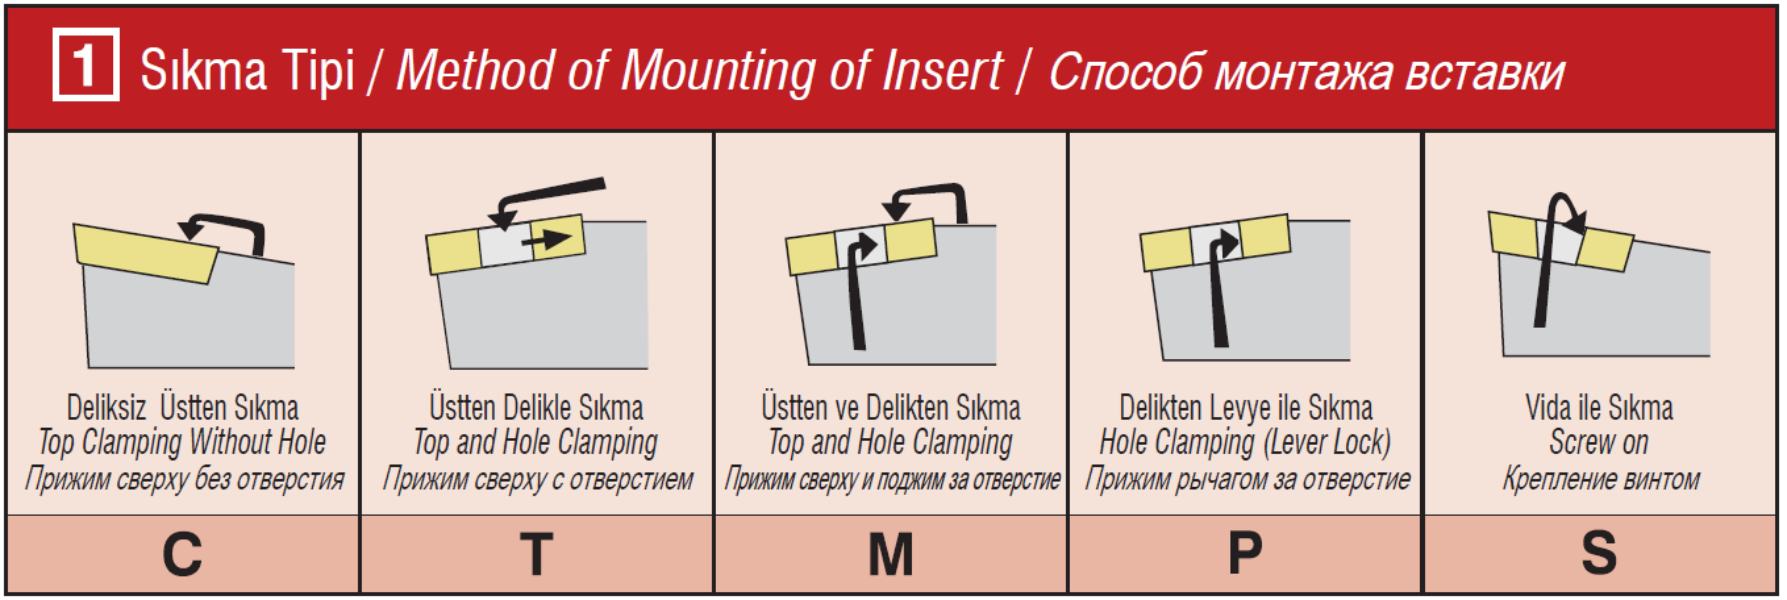
Рисунок 3. Методы закрепления пластин
С – Крепление только прижимом сверху
Данный метод закрепление характерен только для пластин, не имеющих отверстия под винт, например, CNGN, DNGN, RCGX, KNUX и т.д. Зачастую, вышеперечисленные пластины являются керамическими, поэтому в них нет отверстий под винт из-за своей хрупкой конструкции.
Преимуществом данного метода закрепления является простота и скорость замены сменной пластины – требуется незначительно ослабить прижим и извлечь пластину.
Недостатки данного метода – из-за громоздкой конструкции прижима затруднен отвод стружки из зоны резания, поэтому данный тип прижима характерен для обработки материалов, дающих сливную стружку, также данный метод базирования пластины не является точным, поэтому прижим типа «С» не рекомендуется использовать при финишных операциях (рис. 4);
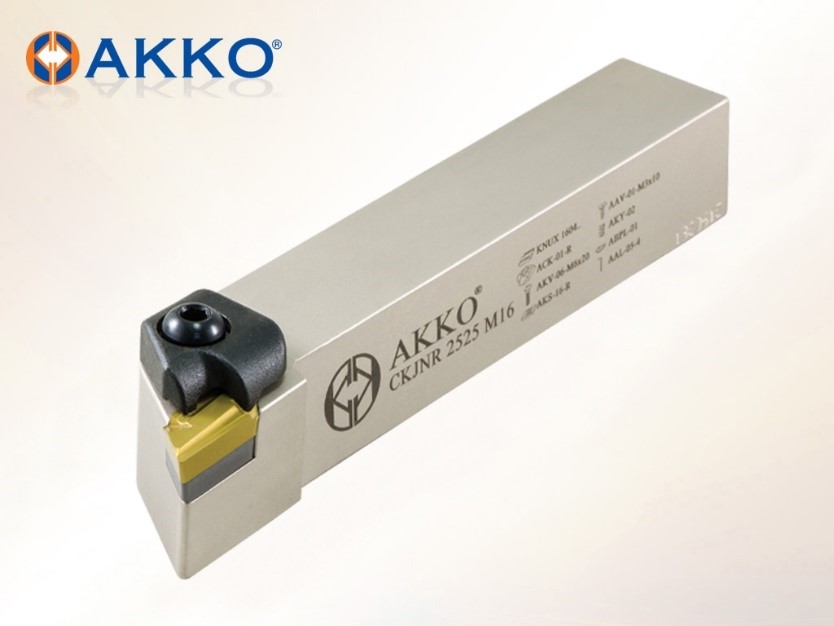
Рисунок 4. Закрепление типа «С»
T – Крепление прижимом за отверстие
Первый выбор прижима для тяжелой обработки. Данная конструкция обеспечивает надежное закрепление пластины на державке за счет конструкции – прижим давит пластину не только вниз, а также в угол паза под пластину, тем самым надежно её закрепляя. Также обеспечена быстрая замена сменной пластины путем расслабления винта прижима.
Преимущества – жесткость конструкции, прижим обеспечивает прилегание по 3 плоскостям и позволяет быстро заменять пластину.
Недостатки – при внутреннем точении заготовки, прижим затрудняет отвод стружки, но даже несмотря на это, данная конструкция является предпочтительным при черновой обработке с тяжелыми условиями резания (рис. 5).
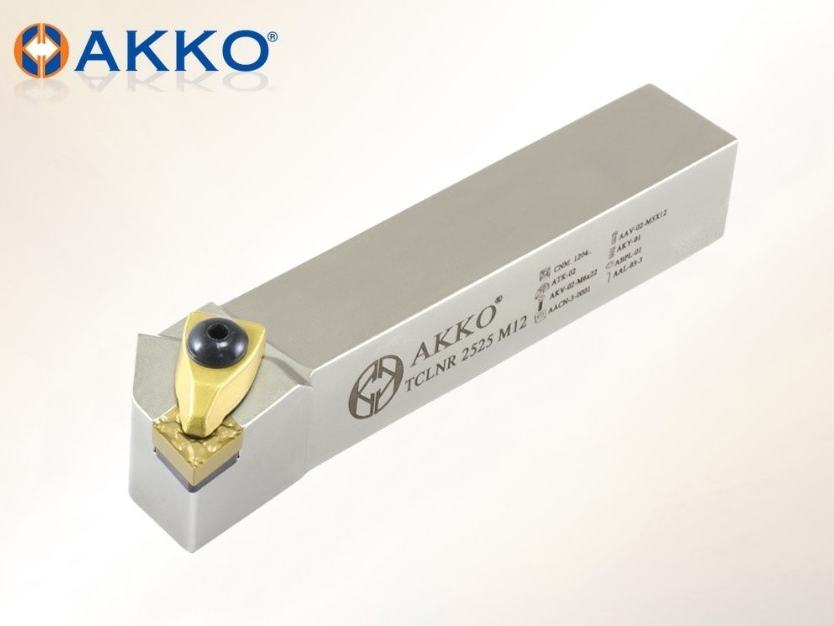
Рисунок 5. Закрепление типа «T»
M – крепление клин-прихватом сверху
Данный метода крепления является устаревшим и менее надежным методом крепления, по сравнению с прижимом типа «Т». Пластина надевается на базирующий штифт и стягивается прижимом сверху. Штифт прижимает режущую пластину в угол базирующего паза, а прижим делает конструкцию более жесткой.
Преимуществом данного метода являются его жесткость и надежность.
Из недостатков можно выделить не быстрый процесс замены пластины, так как требуется отжать прижим, затем расслабить штифт, заменить пластину и собрать в обратной последовательности, а также не высокую жесткость системы – практические испытания показали вырывание пластины из посадочного гнезда при тяжелых условиях черновой обработки (рис. 6).
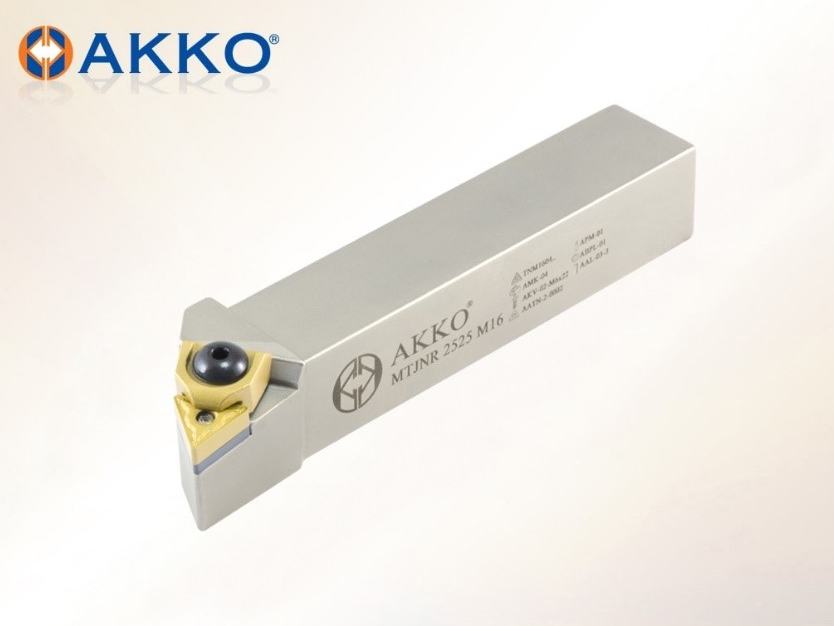
Рисунок 6. Закрепление типа «M»
P - крепление рычагом (сапожком)
Простая система, при которой режущая пластина фиксируется только за центральное отверстие без прижима сверху. Данная система обеспечивает быструю смену режущей пластины.
Отсутствие прижима обеспечивает беспрепятственное стружкоотделение, но за счет этого, данная конструкция не предназначена для тяжелой обработки. Поэтому данный вид прижима является предпочтительным для чистовой или получистовой наружной и внутренней обработок (рис. 7).
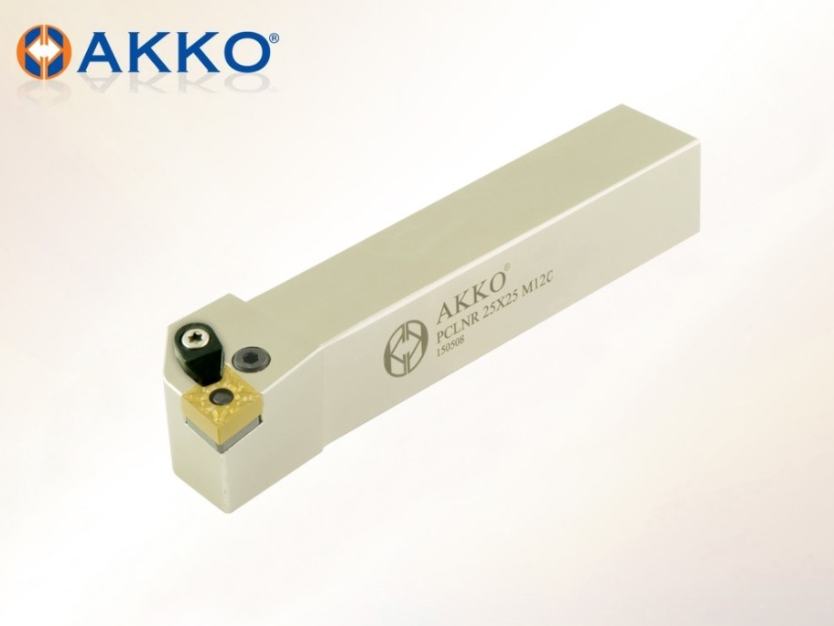
Рисунок 7. Закрепление типа «P»
S - крепление винтом
Надежная и простая система, которая закрепляет пластину не только на плоскости державки, но и благодаря шляпке винта равномерно распределяет усилия закрепления на боковые стороны пластины, тем самым обеспечивая точность позиционирования в державке.
Данная конструкция дешевле в производстве и не требует большого количества комплектующих. Существенным недостатком является то, что при смене пластины требуется полностью раскрутить винт. Данный метод является предпочтительным для легкого и чистового точения (рис. 8).
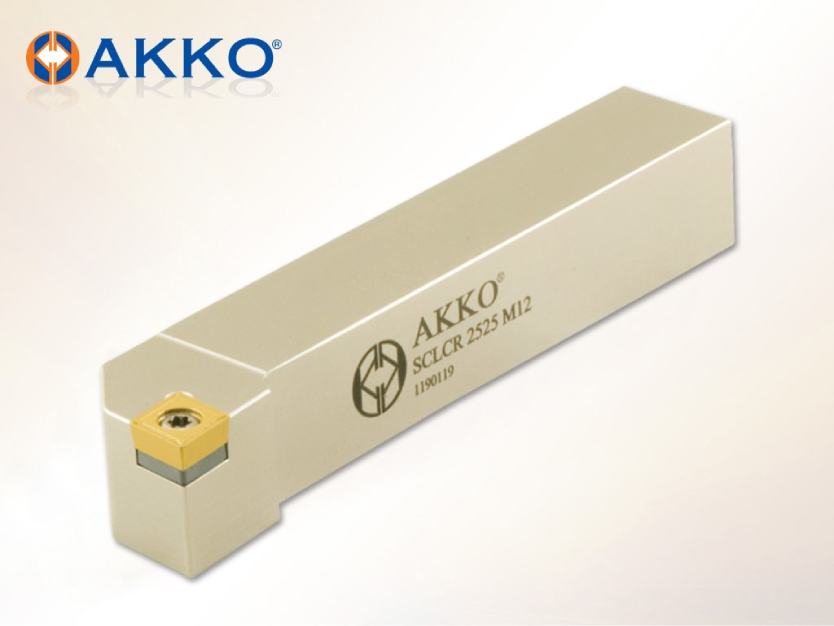
Рисунок 8. Закрепление типа «S»
Вид применяемой пластины
Токарные державки классифицируются по форме устанавливаемой пластины – от выбора пластины зависит характер обработки заготовки.
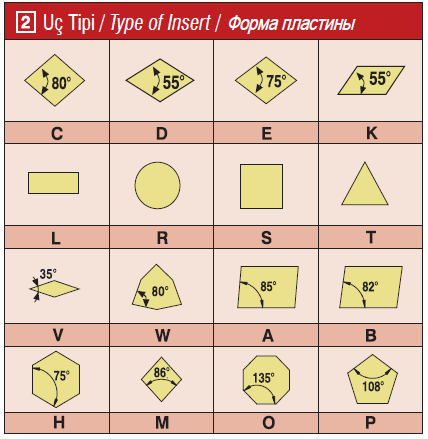
Рисунок 9. Формы применяемых пластин
Угол резца в плане (угол направления)
При обработке заготовок возникают нестандартные технологические задачи, где требуется применение резца определенной формы с целью получения нужной формы поверхности.
В устаревшей системе классификации, державки имели название по виду осуществляемого перехода и форме резца. На данный момент форма державки и её применение сведено к буквенному обозначению (рис. 10).
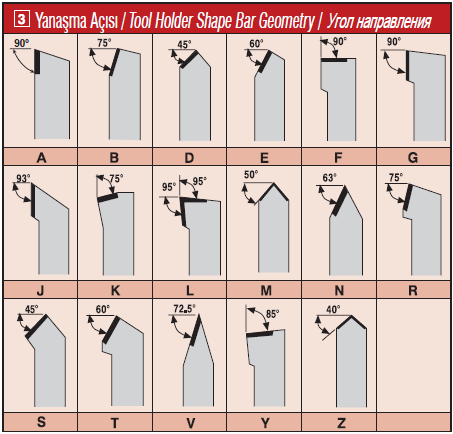
Рисунок 10. Обозначение державок по форме и углу в плане
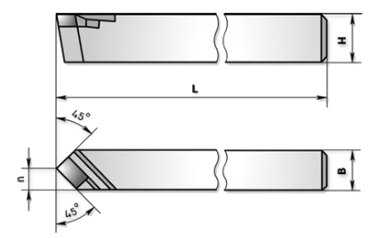
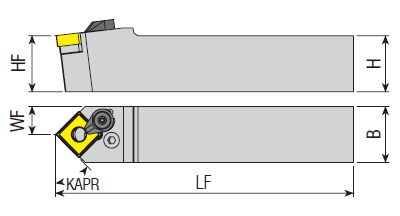
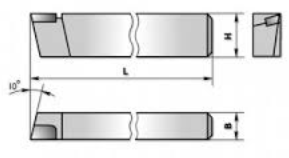
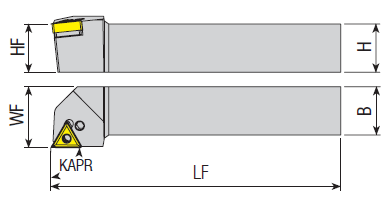
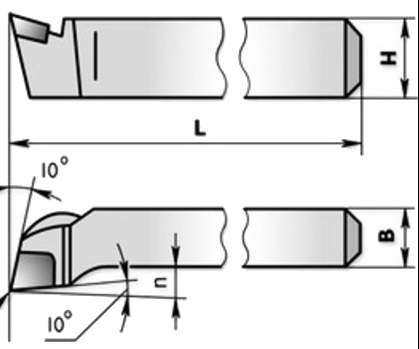
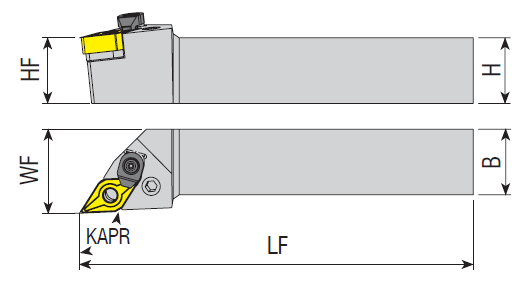
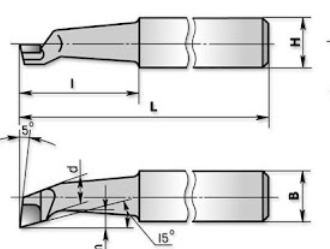
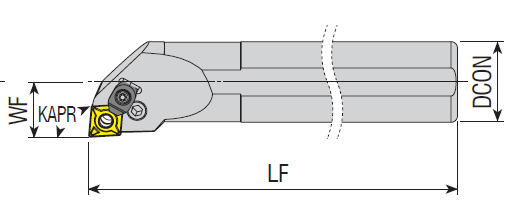
Ниже представлена сводная таблица с сопоставлением системы классификации ГОСТ и современной ISO:
|
Обозначение ГОСТ |
Изображение ГОСТ резца |
Аналог ISO |
Изображение ISO державки |
|
Проходной прямой резец |
|
TSDNN TSSNR(L) PSDNN PSSNR(L) CSDNN CSSNR SSDCN SSSCR(L) |
|
|
Проходной упорный резец |
|
TTGNR(L) PTGNR(L) SCACR(L) STGCR(L) SDACR(L) SVACR(L) STGCR(L) |
|
|
Подрезной резец |
|
TDJNR(L) TTJNR(L) TVJNR(L) MTJNR(L) PDJNR(L) PTJNR(L) CKJNR(L) CDJNR(L) CTJNR(L) SDJCR(L) STJCR(L) STUCR(L) SVJBR(L) SVJCR(L) |
|
|
Расточной отогнутый резец |
|
*TDUNR(L) *TTUNR(L) *TVUNR(L) *TWLNR(L) *MCLNR(L) *MDUNR(L) *PCLNR(L) *PWLNR(L) *SCLCR(L) *SVJCR(L)
|
|
Величина заднего угла
Различают позитивные и негативные пластины, соответственно под них нужна соответствующая державка. В основном используются 3 типа величин задних углов у пластин: N (0°), С (7°) и редко B (5°).
Соответственно при выборе державки необходимо учитывать данную характеристику пластины – в ином случае, стойкость пластины и точность обработки будет утеряна (рис. 11).
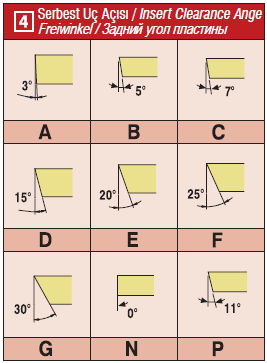
Рисунок 11. Задний угол пластины
Направленность державки
Различают 3 вида направления резца: левое, правое и нейтральное. Применяются данные державки исходя из условий обработки, технологических переходов и расположения револьверной головки в станке. В определенных условиях обработки, левостороннее направление резца позволяет лучше отводить стружку из зоны резания. (рис. 12).
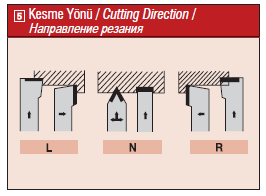
Рисунок 12. Направленность токарных державок
Габаритные размеры хвостовика
Станки и обрабатывающие центры имеют ограничения по габаритам устанавливаемых в него державок. Стандартные сечения: 16х16, 20х20, 25х25, 32х32, 40х40. Один из первых параметров, на что необходимо обратить внимание при выборе державки.
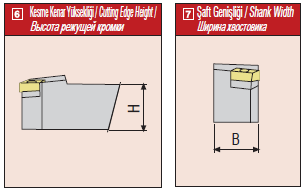
Рисунок 13. Габаритные размеры хвостовика
Длина державки
Буквенная характеристика, которая указывает на длину державки, как правило у каждого сечения своя определенная длина. (рис. 14)
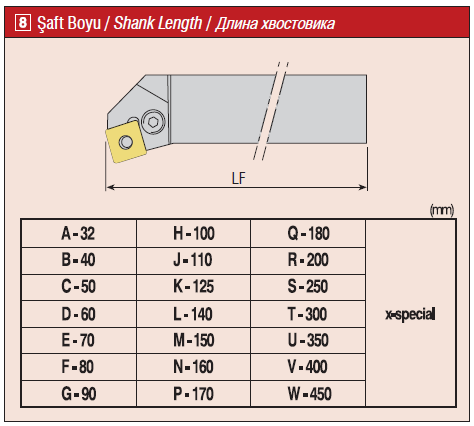
Рисунок 14. Обозначение длин державок
Длина режущей кромки устанавливаемой пластины
Последними символами в указание державки обозначается длина кромки пластины, которая устанавливается в державку. Такое обозначение быстро позволяет понять, какого типоразмера установлена пластина без поиска этой державки по каталогам производителя (рис. 15).
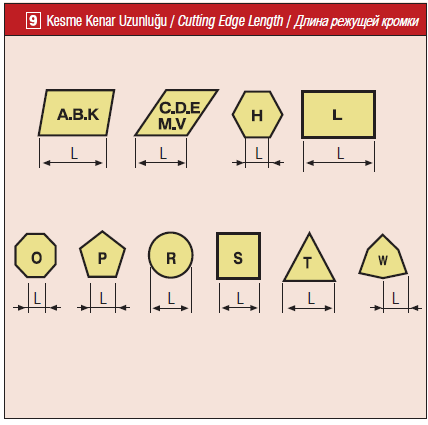
Рисунок 15. Длина режущей кромки устанавливаемой пластины
Наличие прижима (опционально)
Не стандартное обозначение державки, а именно последний символ у производителя AKKO обозначает есть ли у державки дополнительный прижим.
Например, державка PCLNR 2020 K12C идет с прижимом, но такая же державка PCLNR 2020 K09, только под меньшую пластину прижимом не комплектуется.
Также производитель AKKO, указывает, если в обозначение державки оканчивается на «-S» - это обозначает, что державка для автоматов швейцарского типа, «-Z» - державка не комплектуется опорной пластиной.
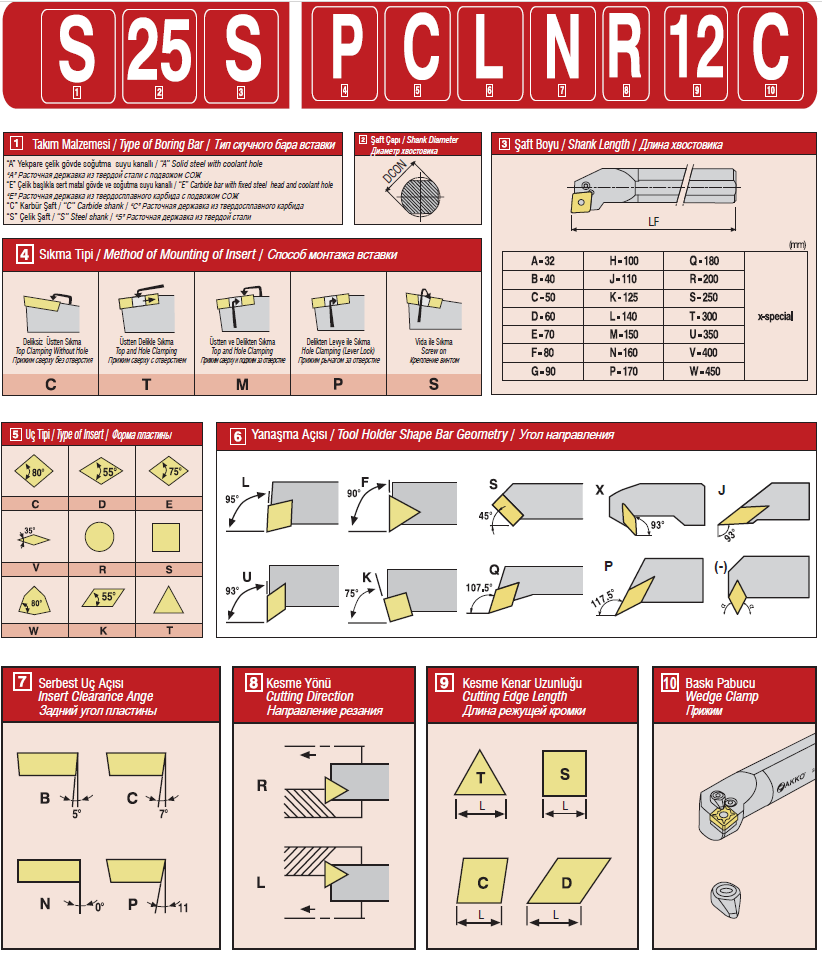
Рисунок 16. Система обозначения расточных державок по ISO стандарту от производителя AKKO
Тип материала, из которой сделана расточная державка
При наружном точении, в большинстве случаев державка жестко закреплена за всё тело по периметру квадратного сечения, так в свою очередь, расточная державка должна обладать вылетом, для обработки глубоких отверстий, что понижает жесткость технологической системы.
Так, производитель AKKO, предлагает несколько решений под определенные условия задачи:
- Расточная стальная державка с внутренним подводом СОЖ «A» - универсальный вариант для внутреннего точения неглубоких отверстий. Благодаря каналам подвода СОЖ, обеспечивается вывод стружки и качество поверхности.
- Расточная твердосплавная державка с внутренним подводом СОЖ «E» - данный вариант применим для растачивания глубоких отверстий малых диаметров со сложным выводом стружки. Твердосплавный хвостовик позволяет гасить вибрации, которые создаются при отжиме державки от обрабатываемой заготовки, а сильное давление СОЖ позволяет выводить стружку и получать качественную поверхность на детали. Из-за твердосплавной цельной конструкции, данный вариант является самым дорогим при подборе режущего инструмента.
- Расточная твердосплавная державка «C» - данный вариант применим для растачивания неглубоких отверстий малых диаметров. Из-за отсутствия каналов подвода СОЖ, данный вариант будет дешевле, чем державка типа «E», но при этом всем, остается дороже чем стальные державки.
- Расточная стальная державка «S» - оптимальный вариант, если требуется обработка большого диаметра на небольшую глубину. Один из самых популярных видов расточных державок.
Диаметр хвостовика
У расточных державок нет сечения, так как хвостовик имеет цилиндрическую форму, поэтому обозначение имеет вид: 16, 20, 25, 32, 40, 50. При выборе хвостовика необходимо обращать внимание не только на посадочное место в станке, но и минимальный обрабатываемый диаметр, заявленный производителем.
Так, для державок диаметром 20мм, минимальный обрабатываемый диаметр составляет от 25мм – это связано с тем, что державка имеет прижим и требуется место для вывода стружки.
Таким образом, стандартом ISO предусмотрены все необходимые данные для выбора державки под условия производства.
Алгоритм выбора инструмента выглядит следующим образом:
- Определение системы прижима – отталкиваясь от условий резания, обрабатываемого материала, жесткости системы необходимо принять решение по выбору системы крепления;
- Выбор режущей пластины – в зависимости от обрабатываемой поверхности и требуемого качество готовой детали необходимо выбрать соответствующую пластину;
- Интерфейс со стороны станка – необходимо знать посадочные размеры под державку;
- Работа с каталогом – по вводной информации уточнить предложения от производителей и проанализировать полученные результаты.